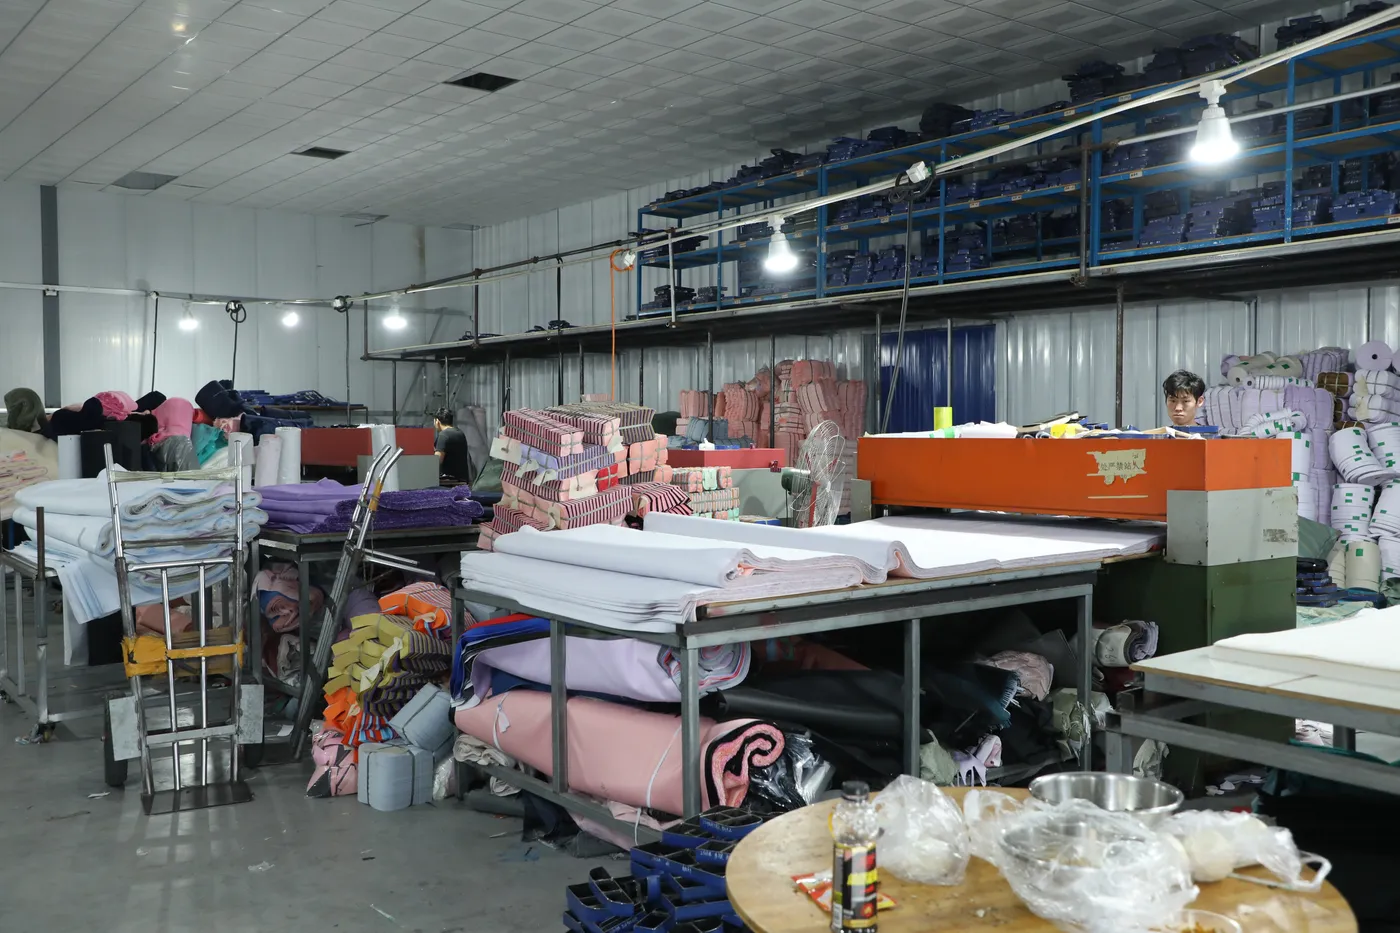
Di dalam bilik pemotongan fabrik Senszx: tempat setiap panel beg galas bermula
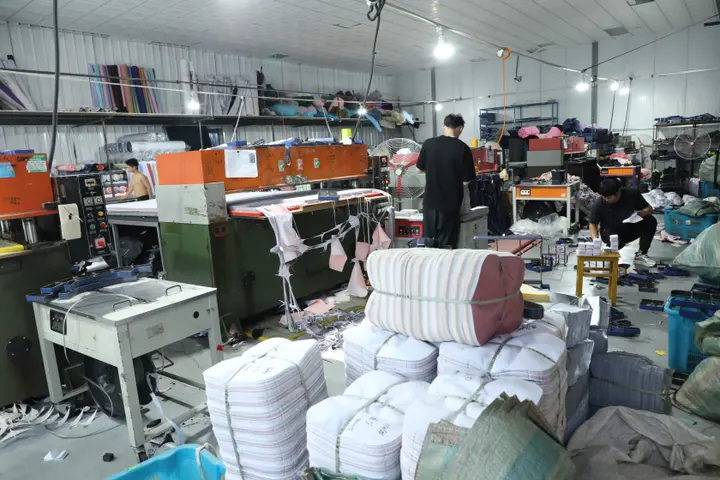
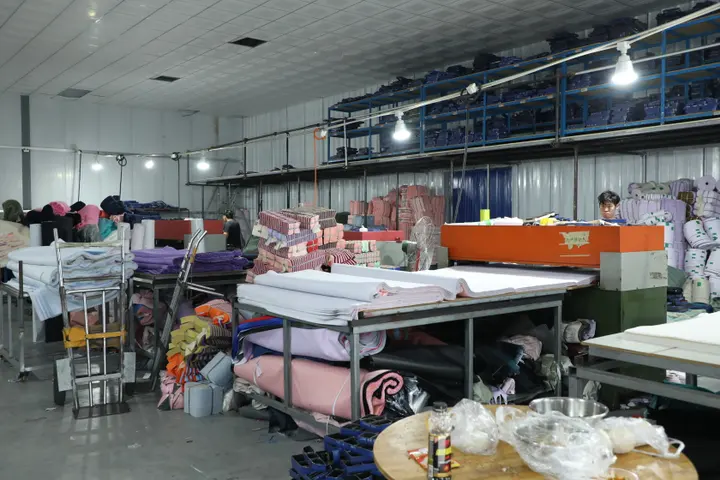
Pemotongan menentukan sama ada 5,000 beg galas akan menjadi beg galas yang sama. Panel yang dipotong 5 mm lebih pendek mengubah cara petak komputer riba duduk; satu lapisan yang tergelincir di meja penghamparan akan mengalihkan logo setiap beg dalam kumpulan itu. Bilik pemotongan kami menjalankan mesin penghamparan automatik, pemotong CNC dengan dasar vakum dan penekan acuan hidraulik bersebelahan, dan pola digital yang sama yang memotong sampel anda juga memandu CNC untuk pengeluaran. Halaman ini membawa anda mengelilingi bilik itu mengikut urutan pengeluaran; foto diambil di lokasi.
- Mesin penghamparan automatik + pemotong CNC
- Penekan acuan hidraulik untuk komponen
- Fail CAD yang sama dengan sampel anda
- Panel dilabel mengikut kumpulan, saiz dan warna
Fabrik tiba: gulung, pemeriksaan dan barisan penghamparan
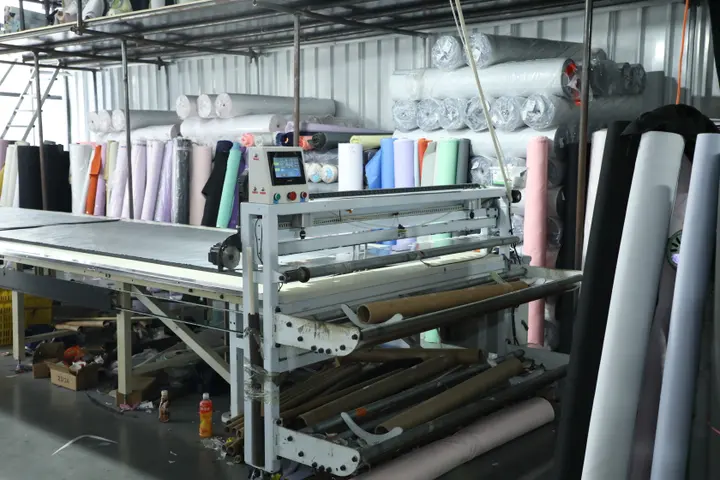
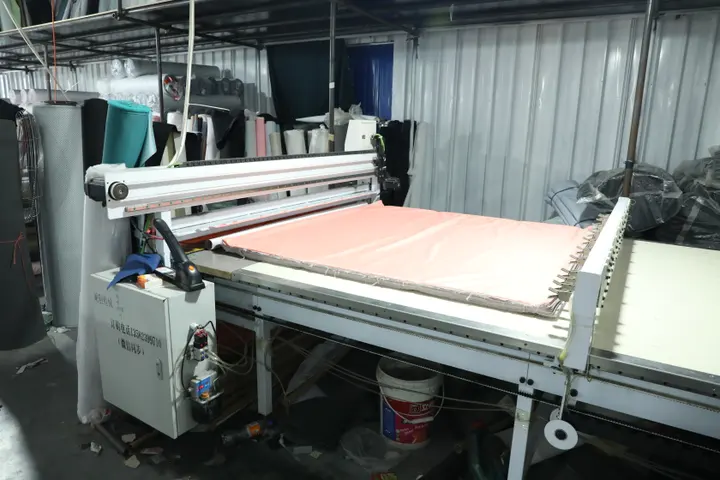
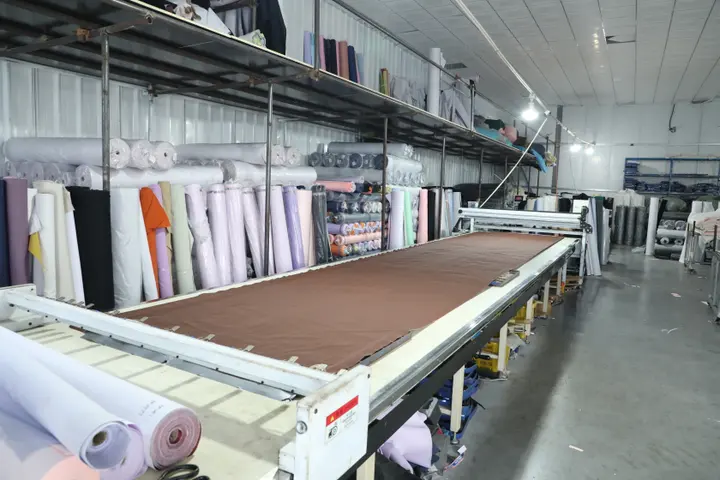
Gulung yang diluluskan datang dari gudang fabrik ke rak gulung di sebelah mesin penghamparan. Mesin penghamparan automatik menghampar 30-60 lapisan poliester atau nilon di atas meja tanpa ketegangan; ketegangan itulah yang menyebabkan panel mengecut selepas dipotong, jadi mesin yang mengawalnya, bukan manusia. Setiap lapisan diperiksa terhadap kerosakan gulung yang ditandakan semasa pemeriksaan masuk, dan setiap kawasan bertanda dipotong tanpa melaluinya.
Ketinggian penghamparan ditentukan oleh berat fabrik: poliester 600D dihampar 50-60 lapisan, balistik 1680D 25-30, laminasi TPU 15-20; jika tidak, filem akan menggelegak di bawah bilah.
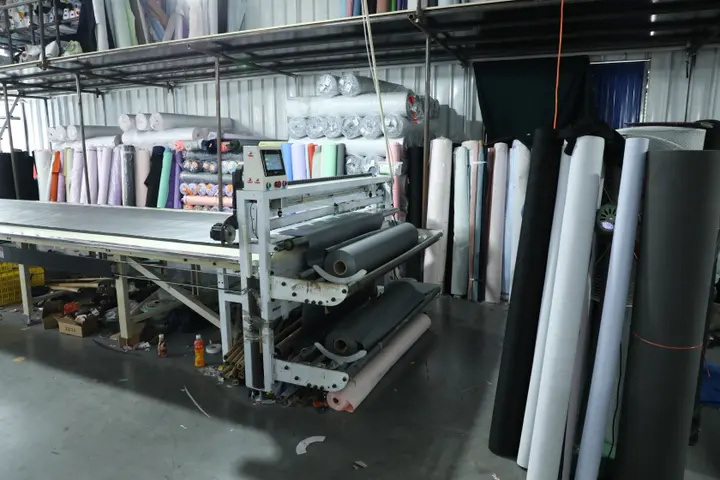
Rak gulung
Hanya gulung yang diluluskan, dilabel dari pemeriksaan masuk.
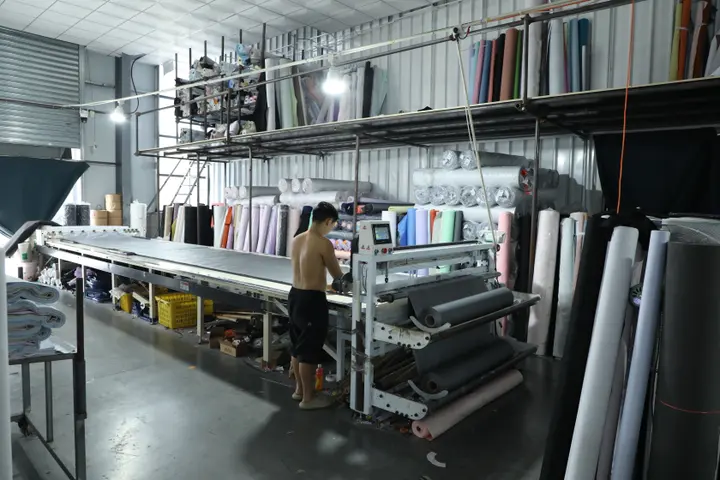
Gulung di meja
Kumpulan warna disimpan bersama untuk ton yang seragam.
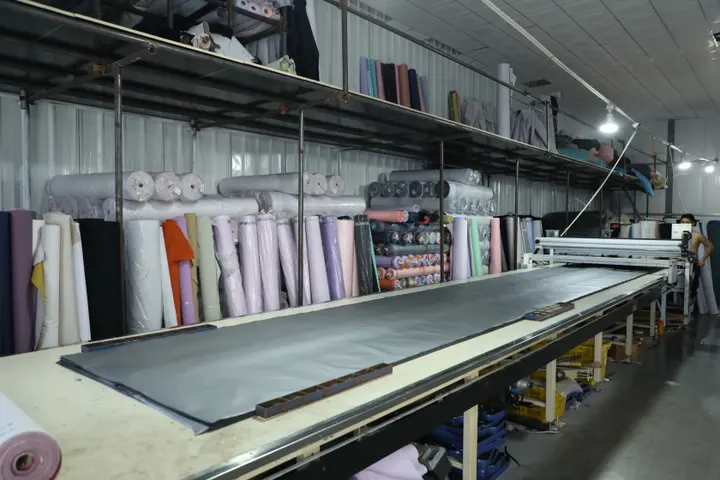
Penghamparan automatik
Lapisan tanpa ketegangan; tiada pengecutan selepas pemotongan.
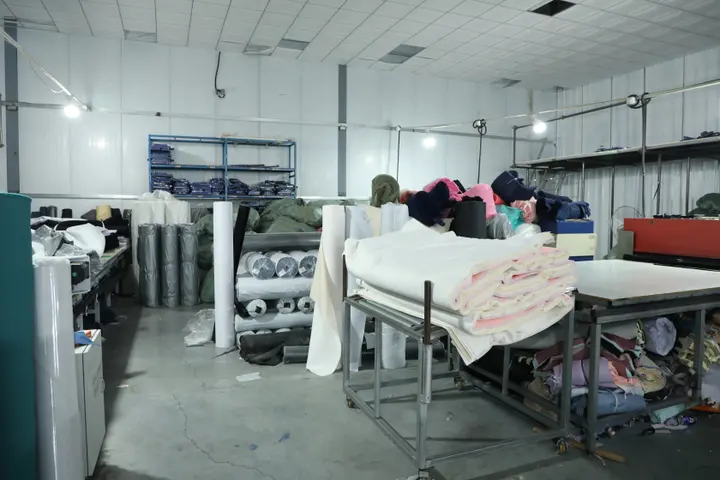
Penghamparan berlapis
30-60 lapisan mengikut berat fabrik.
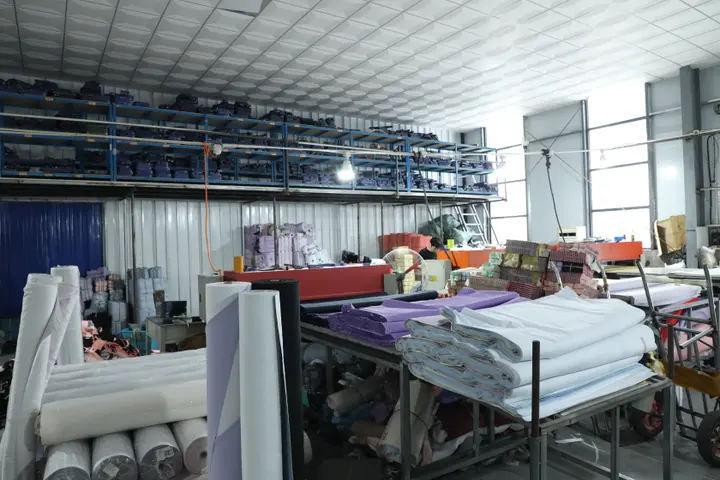
Barisan penghamparan
Dua mesin penghamparan menyuap meja CNC.
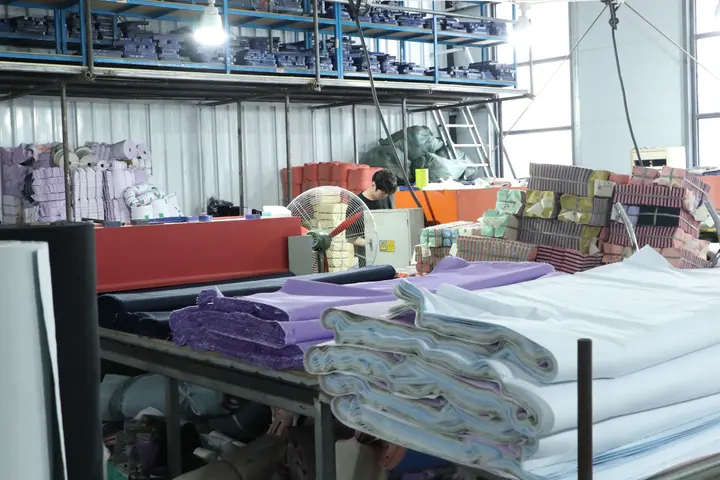
Sedia dipotong
Lapisan diratakan dan dikunci sebelum pemotong bermula.
Pemotongan CNC: pola sampel menjadi 5,000 panel yang serupa
Pola digital yang diluluskan pada sampel anda disusun secara bersarang oleh perisian untuk menggunakan fabrik dengan pembaziran paling sedikit, kemudian dipotong pada pemotong CNC dengan dasar vakum. Vakum memegang lapisan rata; bilah mengikut garisan CAD dengan ketepatan milimeter. Tiada lukisan tangan dan tiada pola kertas yang boleh dilukis berbeza pada hari Isnin dan hari Jumaat.
Kecekapan susunan bersarang ialah tempat kos fabrik dijimatkan: beg galas sekolah 600D yang disusun dengan baik menggunakan 8-10% kurang fabrik berbanding pola yang dihampar dengan tangan, dan itu tercermin dalam sebut harga.
Meja CNC
Dasar vakum memegang lapisan rata di bawah bilah.
Pemotongan berjalan
Bilah mengikut garisan CAD sampel anda.
Barisan CNC
Dua pemotong berjalan selari untuk pesanan besar.
Pemotongan berlapis
Hingga 60 lapisan 600D dalam satu laluan.
Pemotongan acuan: komponen kecil, tepat setiap kali
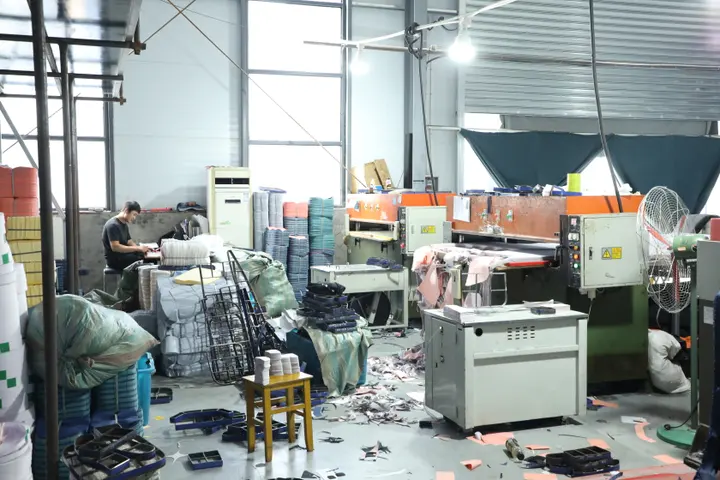
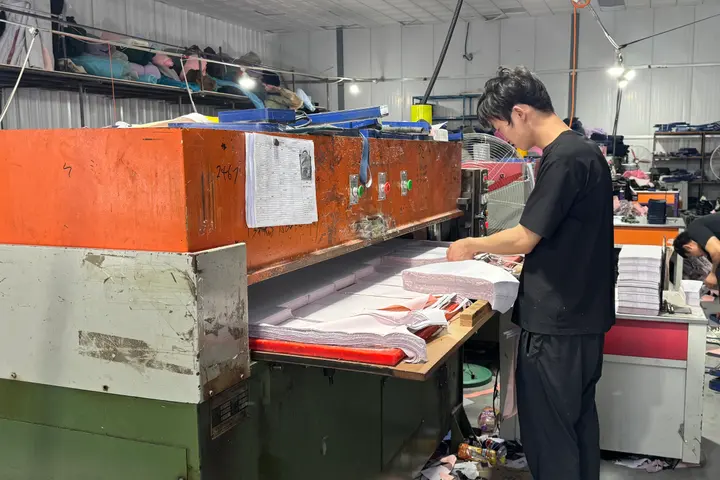
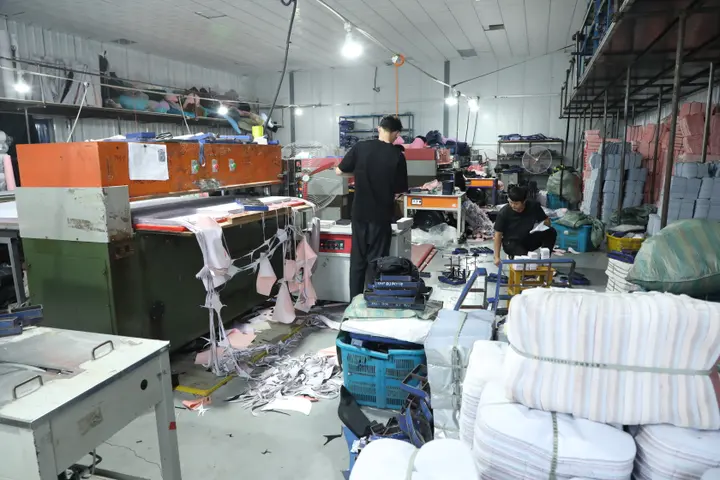
Tali bahu, lidah pemegang, penutup zip, hujung tali webbing dan tampalan pengukuhan dipotong pada penekan hidraulik dengan acuan keluli. Satu acuan menjamin lidah tali yang ke-8,000 sama bentuknya dengan yang pertama, dan ia memotong buih, plat PE dan tali webbing yang lebih sukar dipotong oleh bilah CNC. Operator memuatkan penekan, acuan melaluinya dan komponen jatuh ke dalam bekas berlabel.
Acuan untuk komponen standard disimpan dalam arkib; bentuk baharu berharga 30-80 USD dan dibuat dalam dua hari.
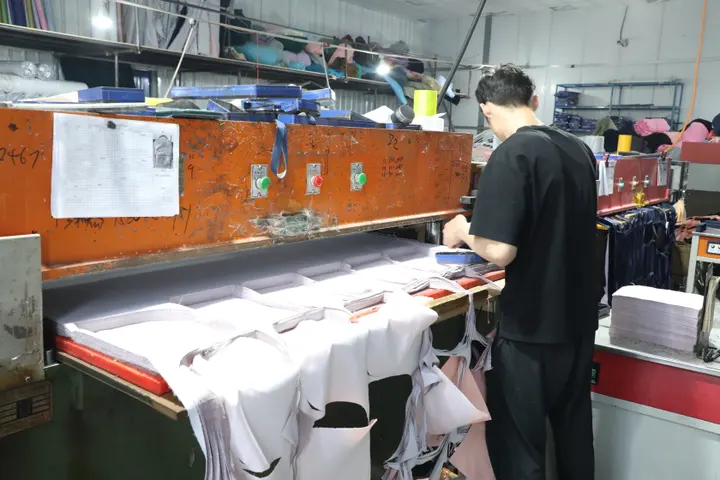
Penekan acuan
Acuan keluli untuk tali, lidah dan tampalan.
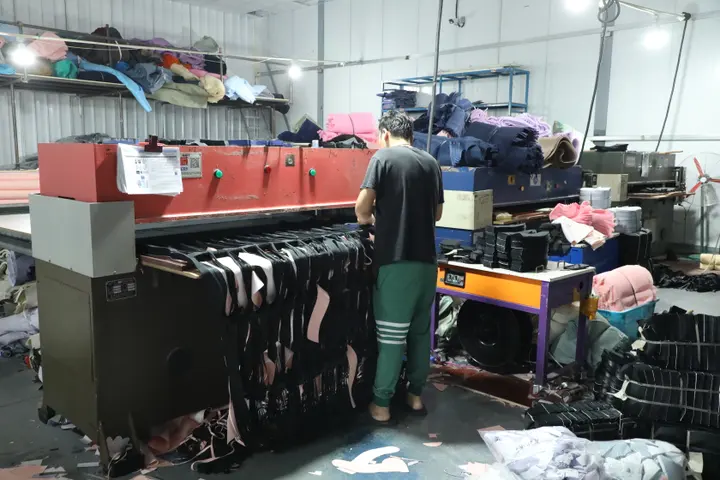
Kepala penekan
Memotong buih, plat PE dan tali webbing selain fabrik.
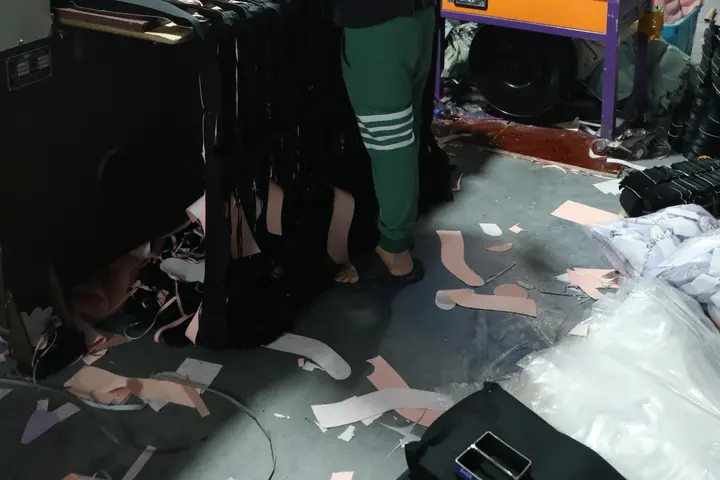
Memuatkan acuan
Susunan fabrik dipotong dalam satu hentakan.
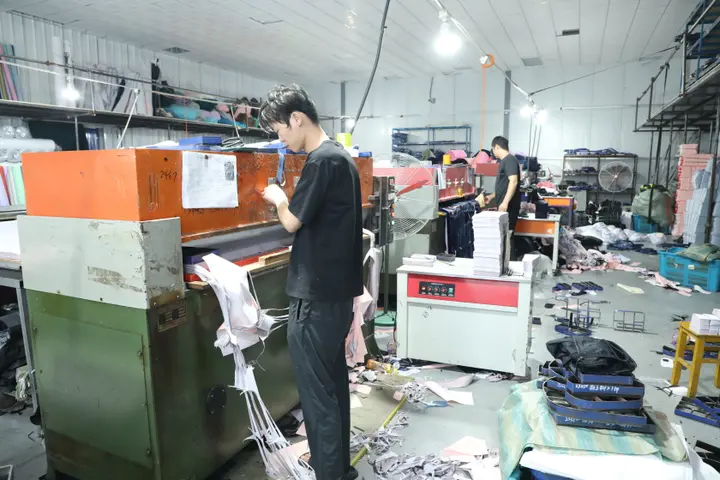
Stesen komponen
Bahagian kecil ke dalam bekas berlabel.
Penekan berkembar
Penekan selari untuk kuantiti komponen yang tinggi.
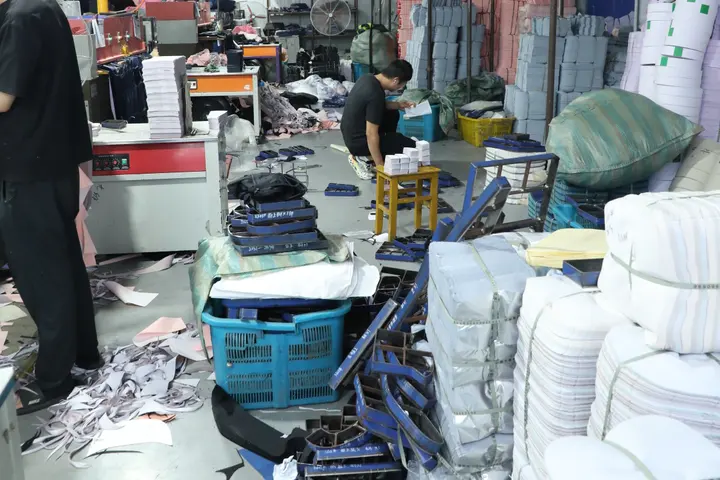
Pengasingan
Komponen diasingkan mengikut model sebelum pembungkusan.
Pembungkusan dan pelabelan: tiada apa pun sampai ke barisan jahitan tanpa label
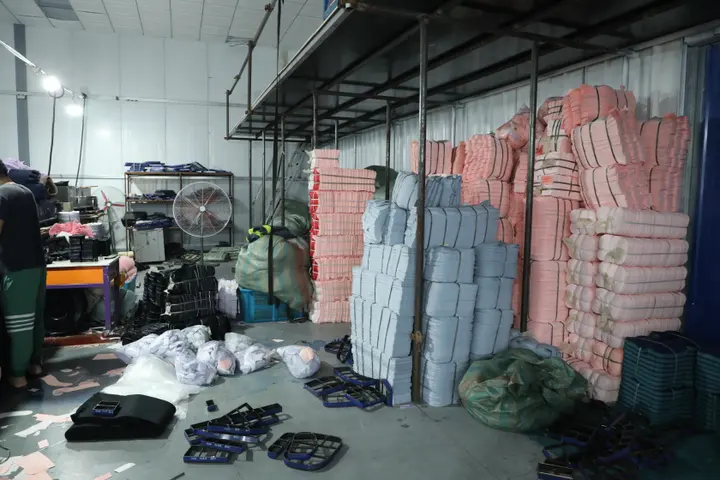
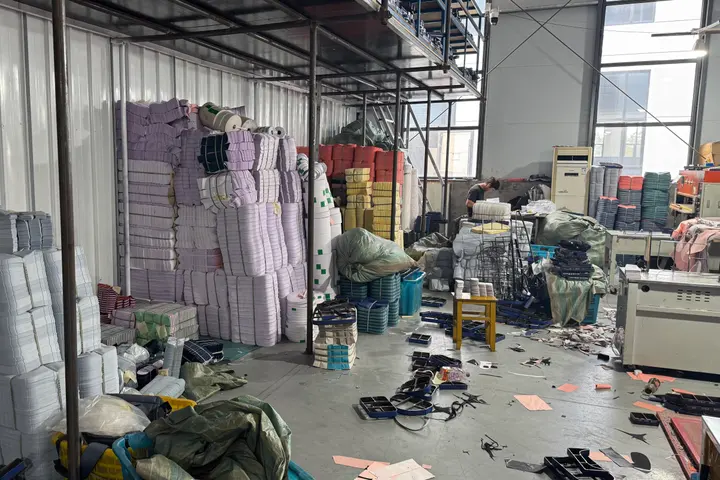
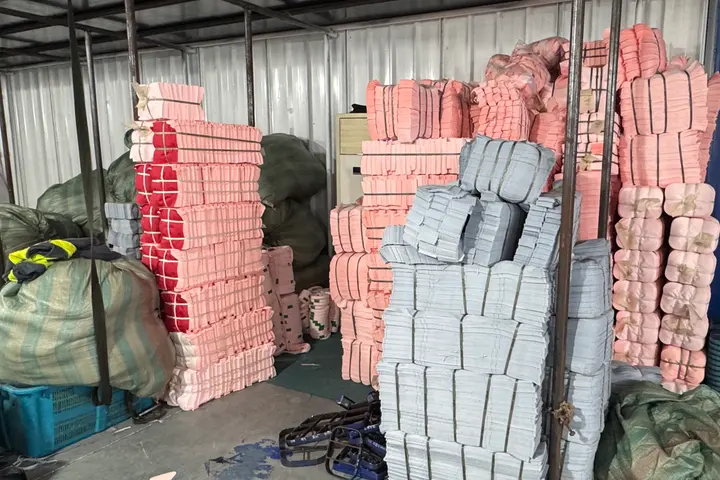
Panel yang dipotong dikira, dibungkus mengikut model, saiz dan warna, dan dilabel dengan nombor kumpulan, kuantiti dan barisan sasaran. Bungkusan diletakkan di rak mengikut urutan jahitan supaya ketua barisan mengambil tepat apa yang diminta oleh lembaran operasi. Satu panel yang hilang atau salah bungkus dijumpai di sini, di bilik pemotongan; bukan empat puluh minit kemudian di stesen jahitan.
Warna diperiksa sekali lagi di sini: panel dari gulung berbeza dalam kumpulan yang sama dibandingkan di bawah kabinet D65 sebelum dibungkus, supaya tiada beg dijahit daripada dua ton yang berbeza.
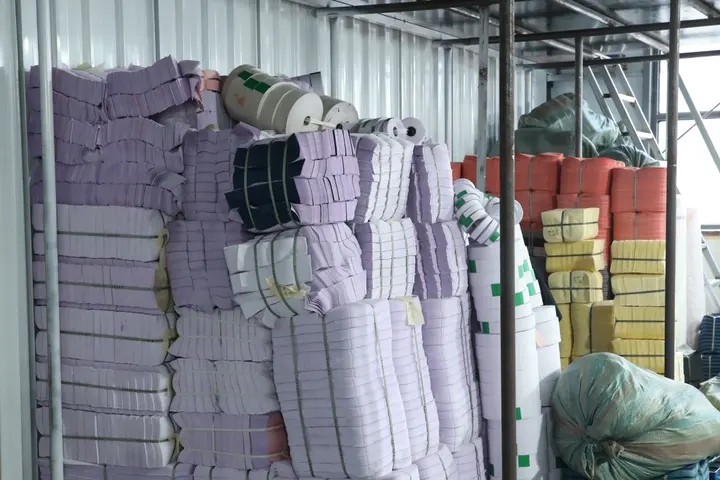
Bungkusan berlabel
Setiap bungkusan membawa nombor kumpulan, kuantiti dan barisan.
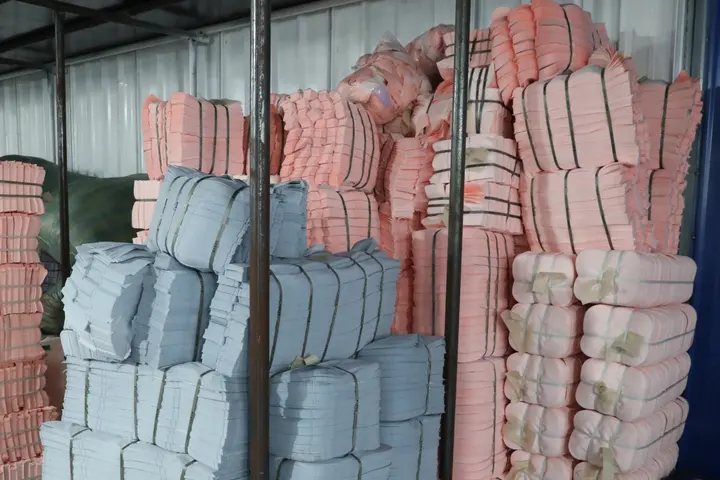
Dipisahkan mengikut warna
Satu ton setiap bungkusan, diperiksa di bawah D65.
Disusun untuk jahitan
Diambil mengikut urutan lembaran operasi.
Butiran bungkusan
Dikira dua kali sebelum disusun di rak.
Susunan mengikut kumpulan
Panel lapisan dan poket.
Komponen mengikut model
Tali, lidah dan poket dikitkan mengikut model.
Susunan warna
Sedia untuk barisan.
Peralatan dan kapasiti bilik pemotongan
Apa yang berjalan di lokasi dan untuk apa ia digunakan.
| Peralatan | Kuantiti | Kegunaan | Kapasiti / nota |
|---|---|---|---|
| Mesin penghamparan fabrik automatik | 2 | Menghampar 15-60 lapisan tanpa ketegangan | 600D: 50-60 lapisan; 1680D: 25-30; TPU: 15-20 |
| Pemotong CNC dengan dasar vakum | 2 | Semua panel utama dari susunan CAD | Ketepatan ~1 mm; penjimatan fabrik 8-10% berbanding potongan tangan |
| Penekan acuan hidraulik | 6 | Tali, lidah, tampalan, buih, plat PE | Acuan keluli; acuan baharu 30-80 USD, 2 hari |
| Gergaji pita | 4 | Tali webbing, blok buih, pengukuhan | Pilihan bilah panas memeteraikan hujung tali webbing |
| Pemotong laser | 1 | Laminasi PALS, mesh, bentuk halus | Tepi termeterai pada laminasi |
| Kabinet warna D65 | 1 | Kawalan ton antara gulung sebelum pembungkusan | Hanya penukaran A/B |
| Pengeluaran harian | - | Panel untuk kira-kira 4,000-5,000 beg galas | Dua syif semasa musim puncak |
Jabatan pemotongan di kamera
Proses Pembuatan Beg
Soalan Lazim Jabatan pemotongan
Mengapa pemotongan begitu penting untuk konsistensi?
Adakah anda melakukan pemotongan tangan sama sekali?
Bagaimana anda mengelakkan perbezaan ton dalam satu pesanan?
Apakah susunan bersarang dan mengapa ia menjimatkan kos saya?
Bolehkah anda memotong TPU, laminasi dan mesh?
Bagaimana panel dijejaki sehingga ke barisan jahitan?
Adakah anda menyimpan pola dan acuan pemotongan saya?
Berkaitan
Lihat panel anda sendiri dipotong
Mulakan projek; kami akan menghantar foto bungkusan pertama yang dipotong sebelum jahitan bermula, atau mengatur panggilan video langsung ke bilik pemotongan.
- Fail CAD yang sama dari sampel ke pengeluaran
- Foto bungkusan pertama yang dipotong
- Video langsung ke bengkel atas permintaan
E-mel
[email protected]